Rozwiązania do analizy gazów w metalurgii i hutnictwie
Gaz konwertorowy BOF, gaz gardzielowy wielkiego pieca, gaz koksowniczy, spaliny z instalacji spiekania oraz atmosfery pieców do obróbki cieplnej i wyżarzania — CO / CO₂ / H₂ / O₂ / H₂S.
Główni odbiorcy: inżynier procesu (konwertor / wielki piec), inżynier ds. bezpieczeństwa oraz specjalista ds. ochrony środowiska w zakładzie
Jak odbiorcy z branży metalurgicznej i hutniczej podchodzą do analizy gazów
W hutnictwie stali i metali nieżelaznych prowadzi się wysokotemperaturowe procesy utleniania i redukcji, w których skład gazu jest jednocześnie parametrem sterowania procesem i sygnałem kluczowym dla bezpieczeństwa. Gaz konwertorowy BOF, gaz gardzielowy wielkiego pieca i gaz koksowniczy zawierają palne CO / H₂ na poziomie %vol; dla spalin z instalacji spiekania i pieców grzewczych potrzebny jest system CEMS do pomiaru NOₓ / SO₂; dopełnieniem są kolektory zasilające gazem spawalniczym (C₂H₂) oraz atmosfery do obróbki cieplnej (ryzyko obecności H₂ i H₂S). GESHINE obsługuje te zastosowania za pomocą procesowych analizatorów IR NDIR, analizatorów paramagnetycznych O₂, analizatorów TDLAS H₂S in situ oraz proponowanego produktu TDLAS do pomiaru acetylenu w zastosowaniach spawalniczych i syntezie.
Wyzwania branżowe
- Śledzenie składu CO / CO₂ / H₂ w gazie konwertorowym BOF podczas przedmuchiwania — przyrząd pomiarowy o zakresie %vol, krótkim czasie odpowiedzi i odporności na pył oraz parę wodną
- Pomiar składu gazu gardzielowego wielkiego pieca i gazu koksowniczego na potrzeby zarządzania zbiornikiem gazu i mieszanką gazową — zazwyczaj preferowane są platformy wielogazowe
- CEMS do pomiaru NOₓ / SO₂ w spalinach z instalacji spiekania, pieców grzewczych i walcowni
- Atmosfery redukujące w piecach do obróbki cieplnej i wyżarzania (H₂ / N₂ / NH₃ po krakingu) — TCD lub TDLAS zależnie od wymaganej czułości
- Weryfikacja czystości acetylenu w bateriach butli i kolektorach gazu spawalniczego przed dopuszczeniem do spawania i cięcia — metody UV / GFC nie mają tu zastosowania; właściwą technologią jest TDLAS
- SO₂ / O₂ w spalinach z pieców hutniczych i prażalniczych metali nieżelaznych (miedź / cynk / aluminium)
- Wykrywanie zagrożeń w zakładzie przemysłowym: monitorowanie CO, H₂, H₂S na obwodzie baterii koksowniczych, instalacji spiekania i przy pracach związanych z żużlem
Kluczowe gazy w metalurgii i hutnictwie
Wybierz gaz, aby sprawdzić rodzinę analizatorów, dostępne technologie i wskazówki dotyczące doboru do danego pomiaru.
CO
Tlenek węgla
Główny składnik gazu konwertorowego BOF i sygnał efektywności spalania w piecu — standardem jest NDIR o zakresie %vol z układem poboru próbki odpornym na pył.
Zobacz analizatory CO / CO₂CO₂
Dwutlenek węgla
Wskaźnik etapu utleniania podczas przedmuchiwania BOF i parametr monitorowania składu gazu paliwowego — mierzony wraz z CO / H₂ za pomocą tej samej głowicy IR.
Zobacz analizatory CO / CO₂H₂
Wodór
Piece do wyżarzania w atmosferze redukującej, wodór w gazie gardzielowym wielkiego pieca i skład gazu koksowniczego — standardową technologią do pomiaru głównych składników na poziomie %vol jest TCD.
Zobacz analizatory wodoruO₂
Tlen
Stechiometria spalania w piecu, weryfikacja inertyzacji i przedmuchiwania oraz monitorowanie atmosfer kluczowych dla bezpieczeństwa.
Zobacz analizatory tlenuH₂S
Siarkowodór
Do monitorowania usuwania H₂S z gazu koksowniczego i alarmowego pomiaru bezpieczeństwa na obwodzie zakładu w ppm GESHINE oferuje przede wszystkim analizatory TDLAS in situ mierzące przez cały komin; do tańszych alarmów bezpieczeństwa stosuje się również czujniki elektrochemiczne.
Zobacz analizatory H₂SNH₃
Amoniak
Amoniak w gazie koksowniczym — składnik pary H₂S / NH₃ mierzony w surowym gazie koksowniczym przed odsiarczaniem i usuwaniem amoniaku; bliska podczerwień TDLAS umożliwia zarówno monitorowanie procesu, jak i weryfikację parametrów pracy płuczki.
Zobacz analizatory amoniakuC₂H₂
Acetylen
Weryfikacja czystości gazu spawalniczego w baterii butli i kolektorze przed doprowadzeniem go do stanowisk cięcia i spawania.
Zobacz analizatory C₂H₂Produkty do zastosowań w metalurgii i hutnictwie
Analizatory często dobierane do zastosowań w metalurgii i hutnictwie — wybrane z myślą o gazach, warunkach procesu i wymogach zgodności typowych dla tej branży.
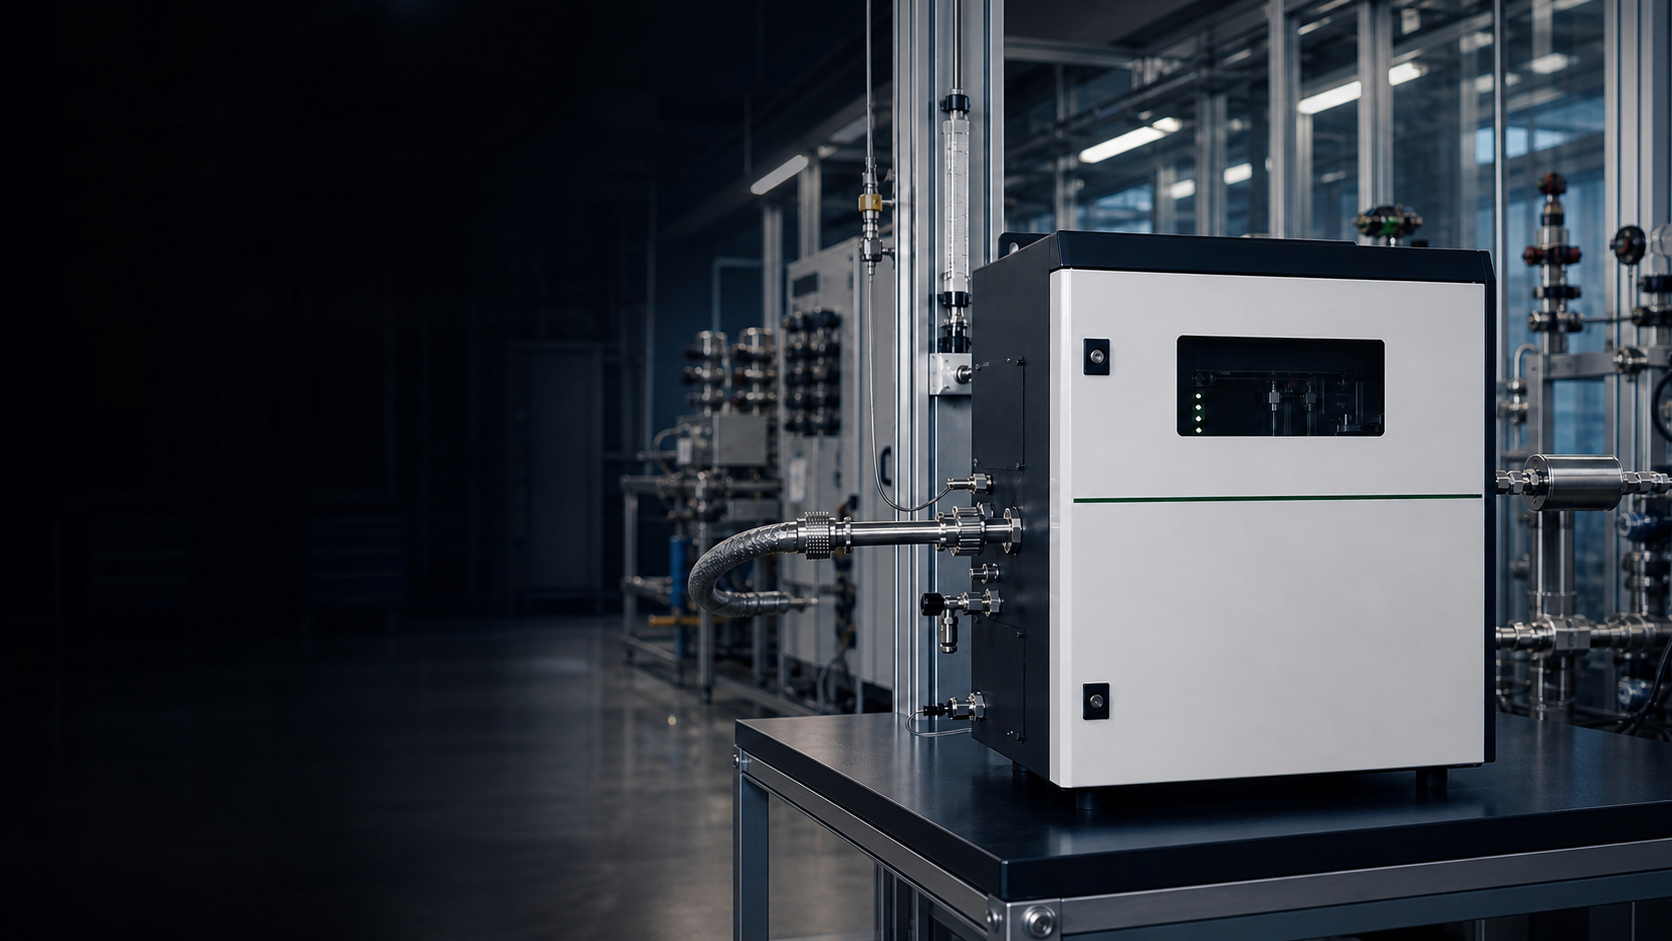 ZS6200-CO/CO2
 Procesowy analizator CO/CO₂
Dwukanałowy analizator NDIR do jednoczesnego pomiaru CO i CO₂.
Procesowy analizator CO / CO₂ NDIR do pomiaru gazu konwertorowego BOF i monitorowania efektywności pieca.
ZS8100-O2ZS8100-O2 Procesowy analizator tlenu
Dokładny pomiar paramagnetyczny O₂ na potrzeby optymalizacji procesu.
Procesowy pomiar O₂ metodą paramagnetyczną lub cyrkonową na potrzeby kontroli stechiometrii spalania i weryfikacji inertyzacji.
ZS6300-H2ZS6300-H2 Procesowy analizator wodoru
Procesowy analizator wodoru TCD do pomiaru czystości głównego składnika na poziomie %vol — w reformerach amoniaku i metanolu, kolektorach gazów z instalacji separacji powietrza oraz gazie z ogniw chlorowo-alkalicznych.
Analizator H₂ TCD do pomiaru przewodności cieplnej w atmosferach redukujących pieców do wyżarzania i gazie gardzielowym wielkiego pieca.
ZS8300-H2SZS8300-H2S Procesowy analizator H₂S
Analizator TDLAS H₂S in situ mierzący przez cały komin w gazie procesowym; zakres pomiarowy konfigurowany zależnie od zastosowania.
Analizator TDLAS H₂S in situ mierzący przez cały komin do monitorowania H₂S w gazie koksowniczym.
ZS8100-NH3Procesowy analizator amoniaku
Analizator TDLAS z przestrajalnym laserem diodowym do pomiaru NH₃ w gazie procesowym na poziomie ppm.
Analizator amoniaku TDLAS do monitorowania NH₃ w gazie koksowniczym oraz weryfikacji parametrów pracy płuczki i usuwania amoniaku.
ZS8100-C2H2ZS8100-C2H2 Procesowy analizator acetylenu
Analizator acetylenu TDLAS z przestrajalnym laserem diodowym do kontroli czystości gazu spawalniczego, surowca do syntezy chemicznej (VAM / 1,4-BDO) oraz ekstrakcyjnej analizy gazów rozpuszczonych w transformatorze.
Analizator acetylenu TDLAS do weryfikacji czystości gazu w bateriach butli i kolektorach gazu spawalniczego.
Ramy regulacyjne dla metalurgii i hutnictwa
Normy, które zazwyczaj określają wymagania techniczne dotyczące monitorowania w metalurgii i hutnictwie. Szczegóły certyfikacji poszczególnych produktów podano na ich stronach.
- Chiny GB 28663 — Norma emisji dla przemysłu żelaza i stali
- UE IED BAT — BREF dla produkcji żelaza i stali (2013)
- UE IED BAT — BREF dla przemysłu metali nieżelaznych (2017)
- OSHA 29 CFR 1910.253 — Spawanie i cięcie gazem tlenowo-paliwowym
- NFPA 51 / NFPA 55 — Instalacje gazów tlenowo-paliwowych; gazy sprężone i płyny kriogeniczne
- US EPA 40 CFR Part 63 Subpart FFFFF — NESHAP dla zintegrowanej produkcji żelaza i stali
Doświadczenia z metalurgii i hutnictwa
Przykładowe wdrożenia i typowe profile zastosowań w metalurgii i hutnictwie.
Konwertor w hucie stali — zestaw analizatorów CO / O₂ do odzysku gazu
Przykładowy zestaw analizatorów gazu procesowego dla instalacji odzysku gazu z konwertora BOF — ciągłe monitorowanie składu CO i O₂ ogranicza przedział zagrożenia wybuchem w zbiorniku gazu, wynikający z niedostatecznie monitorowanego dopływu O₂, i pozwala odzyskać gaz konwertorowy, który w przeciwnym razie zostałby spalony na pochodni.
Wyzwanie
Podczas przedmuchiwania konwertora gaz odlotowy zawiera wysokie stężenie CO, który zakład odzyskuje jako gaz paliwowy. Gdy monitorowanie składu gazu jest opóźnione, dopływu O₂ nie można śledzić z dokładnością wystarczającą do wykluczenia zagrożenia wybuchem w zbiorniku gazu. Dla zachowania marginesu bezpieczeństwa operatorzy wcześniej ograniczają przepływ odzyskiwanego gazu — przez co efektywność odzysku CO pozostaje znacznie poniżej możliwego poziomu, a duża ilość energii gazu paliwowego jest marnowana.
Rozwiązanie
- Analizatory gazu procesowego zainstalowane w kluczowych punktach rurociągu odzysku gazu konwertorowego — paramagnetyczny / cyrkonowy pomiar O₂ (0–5 %) połączony z pomiarem CO NDIR (0–100 %) — umożliwiają szybkie, równoczesne śledzenie składu podczas cyklu przedmuchiwania
- Sonda poboru próbki odporna na wysoką temperaturę, zaprojektowana do pracy z gazem odlotowym BOF, połączona z automatycznym przedmuchiwaniem wstecznym, które radzi sobie z dużym zapyleniem typowym dla tego gazu
- Bezpośrednia blokada połączona z systemem sterowania odzyskiem gazu — gdy O₂ zbliża się do progu bezpieczeństwa 2 %, droga odzysku jest automatycznie przełączana na pochodnię
- Układ kondycjonowania próbki ZS-SCS w ekstrakcyjnych punktach poboru uzupełnia laboratoryjny kanał referencyjny, który weryfikuje działanie głównych analizatorów
Rezultat
- Dokładniejsze sterowanie O₂ pozwala bezpiecznie utrzymać odzysk gazu poza granicą zagrożenia wybuchem
- Ciągłe śledzenie składu podczas cyklu przedmuchiwania znacząco zwiększa efektywność odzysku CO
- Odzyskany gaz konwertorowy zastępuje zakupiony gaz paliwowy i zmniejsza zużycie paliwa w przeliczeniu na węgiel standardowy w zakładzie
- Konstrukcja układu poboru próbki z ochroną przedmuchiwaniem wydłuża odstępy między konserwacjami i ogranicza koszty eksploatacji i utrzymania
- Inwestycja w analizatory zazwyczaj szybko się zwraca dzięki wartości odzyskanego gazu
Modele GESHINE do tych zastosowań
Linki do innych części katalogu
Poznaj szerszą ofertę GESHINE według rodzaju gazu lub technologii pomiarowej.
Kategorie gazów
Potrzebują Państwo wsparcia inżynierskiego przy tym projekcie?
Poza doborem analizatorów GESHINE wspiera projektowanie systemów, realizację dostaw do zakładu i obsługę instalacji przez cały cykl jej eksploatacji.
Często zadawane pytania o analizę gazów w metalurgii i hutnictwie
Pytania często pojawiające się podczas zakupów i określania wymagań technicznych dla tej branży.
Dlaczego NDIR jest standardową technologią do pomiaru gazu konwertorowego BOF?
Gaz konwertorowy zawiera CO / CO₂ / H₂ na poziomie %vol, a płomień osiąga temperaturę do 1700 °C; gaz jest też silnie zapylony. NDIR zapewnia odpowiedni zakres dynamiczny dzięki wytrzymałej głowicy optycznej, dojrzały układ poboru próbki toleruje pył, a konstrukcja z wieloma filtrami umożliwia równoczesny pomiar CO / CO₂ za pomocą jednego przyrządu. TDLAS i FTIR mają parametry nadmierne jak na to zastosowanie; właściwym wyborem jest standardowy NDIR.
Jak monitorować H₂S w gazie koksowniczym bez zakłóceń powodowanych przez cięższe związki siarki?
Gaz koksowniczy zawiera H₂S, a także COS, CS₂, siarkę organiczną i węglowodory aromatyczne. Analizator TDLAS in situ mierzący przez cały komin (klasa ZS8300-H2S) bezpośrednio mierzy H₂S w kanale procesowym, z wysoką selektywnością względem cięższych związków siarki i węglowodorów — bez ekstrakcyjnego układu poboru próbki i materiałów eksploatacyjnych. Tańsze czujniki elektrochemiczne H₂S sprawdzają się w alarmach bezpieczeństwa na poziomie %-LEL, ale ich ogniwa pomiarowe mają ograniczoną trwałość. W przypadku pomiaru poszczególnych składników siarki na poziomie wymaganym dla procesu należy osobno zlecić analizę siarki całkowitej.
Czy pomiar acetylenu jest częstym zastosowaniem w hutach stali?
Tak, służy do weryfikacji czystości gazu w bateriach butli i kolektorach przed doprowadzeniem go do stanowisk cięcia i spawania. ZS8100-C2H2 to analizator acetylenu TDLAS; ma tę samą architekturę kondycjonowania próbki co rodzina HF / HCl i może być określony w tej samej ramie montażowej.
Jaka dokładność pomiaru O₂ jest typowa dla sterowania spalaniem w piecu?
Analizator paramagnetyczny O₂ (klasa ZS8100-O2) zapewnia dokładność ±0,05 %vol w zakresie 0–25 %vol przy T90 wynoszącym 5 s, co wystarcza do korekcji palnika w zamkniętej pętli regulacji. Analizator cyrkonowy O₂ ma krótszy czas T90 i działa bezpośrednio w gorących, wilgotnych spalinach bez osuszacza, ale charakteryzuje się mniejszą dokładnością bezwzględną. Wybór zależy od tego, czy priorytetem pętli regulacji jest dokładność (pomiar paramagnetyczny), czy szybkość odpowiedzi (pomiar cyrkonowy).
Jakich pomiarów gazu potrzebuje huta stali lub zakład metalurgiczny poza CEMS kominów?
Poza regulowanym monitoringiem CEMS w kominach zintegrowana huta stali lub zakład metalurgiczny prowadzi kilka pomiarów gazów procesowych związanych z samymi piecami: gazu gardzielowego wielkiego pieca (CO / CO₂ / H₂ na potrzeby określenia efektywności redukcji), gazu konwertorowego BOF (CO na potrzeby odzysku energii i bezpieczeństwa przeciwwybuchowego), gazu koksowniczego (H₂S, NH₃ i składników kalorycznych) oraz atmosfer redukujących w liniach wyżarzania. W odlewniach i hutach metali dochodzi monitorowanie O₂ i CO w atmosferze pieca na potrzeby jakości wytopu i bezpieczeństwa pracowników. Dobór technologii zależy od matrycy gazowej: NDIR do CO / CO₂, TCD do H₂, pomiar paramagnetyczny / cyrkonowy do O₂, TDLAS in situ do H₂S. Skład gazu z instalacji zgazowania lub gazu węglowego mierzy się osobną linią do analizy gazu syntezowego.
Nie znaleźli Państwo swojego scenariusza? Prosimy przesłać informacje o zakładzie, zastosowaniu i ramach regulacyjnych, a inżynierowie aplikacyjni odpowiedzą w ciągu 48 godzin.
Zapytanie o projekt analizy gazów w metalurgii
Prosimy podać etap procesu (konwertor BOF, wielki piec, koksownia, instalacja spiekania, piec grzewczy, linia wyżarzania), wymagany zakres monitorowania składu, bezpieczeństwa i CEMS oraz warunki kondycjonowania próbki (temperatura, pył, para wodna, substancje korozyjne). Inżynierowie aplikacyjni GESHINE określą konfigurację analizatorów i układu poboru próbki w ciągu 48 godzin.
- Rodzaj zakładu i jednostka procesowa (metalurgia i hutnictwo)
- Mierzone składniki i zakres stężeń
- Ramy regulacyjne (zob. listę norm powyżej)
- CEMS czy pomiar procesowy / bezpieczeństwa
- Warunki kondycjonowania próbki (temperatura, pył, punkt rosy, substancje korozyjne)
- Ilość, harmonogram projektu i partner odpowiedzialny za integrację
Konsultacja dotycząca zastosowań w metalurgii i hutnictwie
Inżynierowie aplikacyjni określą konfigurację analizatorów, układ poboru próbki i ścieżkę certyfikacji dla Państwa zastosowania w metalurgii i hutnictwie.


